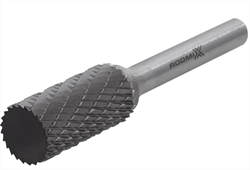
Борфреза цилиндрическая A 14х25 M08 двойная насечка (хв. D-8мм)




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
Тип А - Борфрезы цилиндрические (двойная насечка)
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
|
3 |
14 |
38 |
3 |
|
|
4 |
13 |
51 |
3 |
|
|
5 |
13 |
51 |
3 |
|
|
6 |
13 |
51 |
3 |
|
|
6 |
16 |
61 |
6 |
|
|
8 |
20 |
65 |
6 |
|
|
10 |
20 |
65 |
6 |
|
|
12 |
25 |
70 |
6 |
|
|
14 |
25 |
70 |
6 |
|
|
16 |
25 |
70 |
6 |
|
|
18 |
25 |
70 |
6 |
|
|
20 |
25 |
70 |
6 |
|
|
25 |
25 |
70 |
6 |
Что это за инструмент и для каких задач
Что делает борфреза
Борфреза цилиндрическая типа A с двойной насечкой — это твердосплавный вращающийся инструмент, предназначенный для высокооборотной обработки металла при помощи прямых и угловых шлифмашин, а также пневматических бормашин.
Инструмент применяется для снятия припуска, зачистки поверхностей, удаления заусенцев, подготовки кромок, обработки сварных швов и локальной выборки металла в зонах, где использование абразивных кругов затруднено или нецелесообразно.
Что означает двойная насечка
Двойная насечка представляет собой перекрёстную геометрию режущих кромок. Такая форма зуба:
- формирует более мелкую и контролируемую стружку;
- снижает вибрации при работе;
- повышает управляемость инструмента;
- уменьшает склонность к залипанию на вязких материалах.
- Ключевые задачи, под которые выбирают цилиндрическую форму (тип A)
- обработка плоских и вертикальных поверхностей;
- зачистка сварных усилений и переходов;
- снятие заусенцев и формирование фасок;
- подгонка деталей и кромок перед сборкой;
- доработка отверстий, пазов и контуров;
- выборка металла в труднодоступных местах.
Ключевые технические параметры
Ниже приведены параметры, которые напрямую влияют на производительность, точность и ресурс борфрезы.
Геометрия
D — диаметр рабочей головки
Определяет производительность и допустимый объём съёма материала.
L2 — длина рабочей части
Влияет на глубину обработки и доступ в зону резания.
d1 — диаметр хвостовика
Наиболее распространённые значения: 3 мм, 6 мм, 8 мм.
Критично для совместимости с цангой привода.
L1 — общая длина борфрезы
Чем больше вылет, тем выше требования к жёсткости и соосности.
Исполнение торца
Возможны варианты с гладким торцом (только боковая работа) или с торцевым резом (врезание, подрезка дна).
Материал и конструкция рабочей части
Рабочая головка изготавливается из твёрдого сплава (типичные сплавы — группы ВК и их аналоги).
Конструкция может быть паяной (головка + хвостовик) либо цельнотвердосплавной.
Качество пайки и соосность напрямую влияют на вибрации и стойкость.
Насечка
Двойная насечка — универсальный вариант для сталей, нержавеющих сталей, чугуна.
Обеспечивает стабильный съём и хороший контроль инструмента.
Может отличаться по шагу и углу зуба в зависимости от серии и производителя.
Требования к приводу
Высокие обороты (зависят от диаметра борфрезы).
Минимальное биение шпинделя.
Жёсткая, исправная цанга.
Достаточная мощность привода, особенно при работе на диаметрах от 10 мм и выше.
Обоснование стоимости
Стоимость цилиндрической борфрезы с двойной насечкой формируется из следующих факторов.
1) Качество твёрдого сплава
Состав сплава и контроль термообработки определяют:
стойкость режущих кромок;
равномерность износа;
стабильность съёма на протяжении всего ресурса.
2) Точность изготовления
Высокая точность геометрии и соосности:
снижает вибрации;
уменьшает нагрузку на привод;
улучшает качество обработанной поверхности.
3) Геометрия двойной насечки
Перекрёстная форма зуба:
ускоряет съём материала;
снижает риск рывков;
уменьшает утомляемость оператора.
4) Исполнение торца
Борфрезы с торцевым резом расширяют перечень операций и могут заменить дополнительные инструменты, что отражается на стоимости.
5) Повторяемость качества
Стабильные размеры, одинаковая геометрия и предсказуемый ресурс между партиями снижают риск брака и простоев.
Области применения
Где цилиндрическая борфреза типа A наиболее эффективна
сварочные и сборочные участки;
слесарные и механообрабатывающие цеха;
производство металлоконструкций;
ремонт и восстановление деталей;
литейное производство (удаление облоя);
подготовка поверхностей под окраску или покрытие.
Какой результат / ценность (количество и масштаб)
5.1. Качество обработки
Использование двойной насечки позволяет:
получить равномерную поверхность без глубоких рисок;
снизить количество последующей доводки;
уменьшить перегрев зоны обработки.
5.2. Производительность
Производительность оценивается по:
времени обработки одной кромки или шва;
количеству деталей до замены инструмента;
объёму снятого материала без потери качества.
Правильно подобранная борфреза позволяет выполнять операцию за один проход, тогда как альтернативные методы требуют нескольких этапов.
Какое оборудование и труд заменяет
По процессу
Борфреза цилиндрическая двойной насечки частично или полностью заменяет:
ручные напильники и шаберы;
лепестковые и зачистные круги в локальных зонах;
повторные установки детали под разные инструменты.
Экономия времени
Типовой эффект:
сокращение количества операций с 2–3 до одной;
уменьшение времени на деталь на десятки секунд;
на сериях 100–300 деталей — экономия десятков минут чистого рабочего времени.
Влияние на персонал
Инструмент не заменяет рабочего напрямую, но:
повышает выработку на одного оператора;
снижает зависимость результата от ручной доводки;
уменьшает утомляемость при серийной работе.
Часто задаваемые вопросы
1) Чем двойная насечка лучше одиночной?
Обеспечивает более управляемый рез, меньшую стружку и стабильную работу на сталях и нержавейке.
2) Как выбрать размер борфрезы?
По доступу к зоне обработки и требуемому объёму съёма, с учётом жёсткости привода.
3) Какой хвостовик предпочтительнее?
6 мм — более жёсткий и универсальный вариант для большинства задач.
4) Нужна ли СОЖ?
Чаще работают всухую. В отдельных случаях допустимы специальные пасты или жидкости, если они не вызывают налипания.
5) Почему появляется рябь на поверхности?
Основные причины — биение, изношенная цанга, большой вылет или неверный режим.