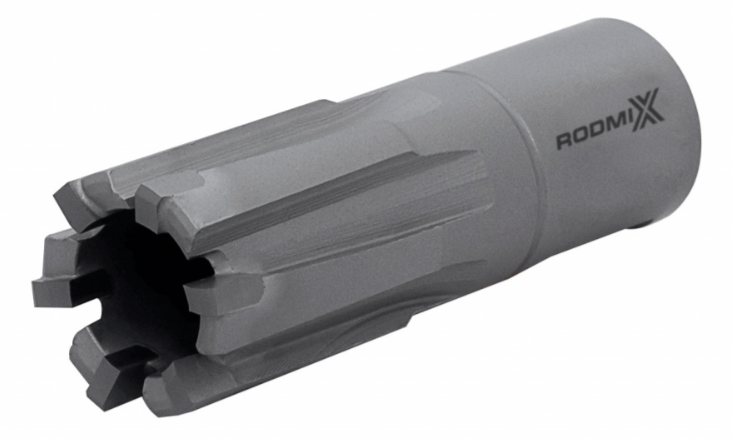
TCT Rail Корончатое сверло 22x30, weldon 19, с покрытием TiALN




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
TCT Rail - Корончатые сверла по металлу (Weldon 19 мм)
 |
12-36 мм | 30-55 мм | 30 / 55 мм | хвостовик 19 мм |
|
Артикул Weldon |
Артикул Universal |
Диаметр (мм) |
Глубина сверления (мм) |
Хвостовик (мм) |
 1216030191 |
— |
16 |
30 |
19 |
| 1218030191 |
— |
18 |
30 |
19 |
| 1219030191 |
— |
19 |
30 |
19 |
| 1220030191 |
— |
20 |
30 |
19 |
| 1221030191 |
— |
21 |
30 |
19 |
| 1222030191 |
— |
22 |
30 |
19 |
| 1222030192 |
— |
22 TiALN |
30 |
19 |
| 1222030193 |
— |
22 ALCRN |
30 |
19 |
| 1223030191 |
— |
23 |
30 |
19 |
| 1224030191 |
— |
24 |
30 |
19 |
| 1224030192 |
— |
24 TiALN |
30 |
19 |
| 1224030193 |
— |
24 ALCRN |
30 |
19 |
| 1225030191 |
— |
25 |
30 |
19 |
| 1225030192 |
— |
25 TiALN |
30 |
19 |
| 1225030193 |
— |
25 ALCRN |
30 |
19 |
| 1226030191 |
— |
26 |
30 |
19 |
| 1226030192 |
— |
26 TiALN |
30 |
19 |
| 1226030193 |
— |
26 ALCRN |
30 |
19 |
| 1227030191 |
— |
27 |
30 |
19 |
| 1228030191 |
— |
28 |
30 |
19 |
| 1228030192 |
— |
28 TiALN |
30 |
19 |
| 1228030193 |
— |
28 ALCRN |
30 |
19 |
| 1229030191 |
— |
29 |
30 |
19 |
| 1230030191 |
— |
30 |
30 |
19 |
| 1230030192 |
— |
30 TiALN |
30 |
19 |
| 1230030193 |
— |
30 ALCRN |
30 |
19 |
| 1231030191 |
— |
31 |
30 |
19 |
| 1232030191 |
— |
32 |
30 |
19 |
| 1233030191 |
— |
33 |
30 |
19 |
| 1234030191 |
— |
34 |
30 |
19 |
| 1234030192 |
— |
34 TiALN |
30 |
19 |
| 1234030193 |
— |
34 ALCRN |
30 |
19 |
| 1235030191 |
— |
35 |
30 |
19 |
| 1236030191 |
— |
36 |
30 |
19 |
| 1236030192 |
— |
36 TiALN |
30 |
19 |
| 1236030193 |
— |
36 ALCRN |
30 |
19 |
| 1216050191 |
— |
16 |
50 |
19 |
| 1218055193 |
— |
18 |
55 |
19 |
| 1222055193 |
— |
22 |
55 |
19 |
| 1223055193 |
— |
23 |
55 |
19 |
| 1226055194 |
— |
26 |
55 |
19 |
| 1227055193 |
— |
27 |
55 |
19 |
| 1228055193 |
— |
28 |
55 |
19 |
| 1230055193 |
— |
30 |
55 |
19 |
| 1233055193 |
— |
33 |
55 |
19 |
Корончатые сверла TCT Rail с хвостовиком Weldon 19 мм: эталон скорости и ресурса при сверлении конструкционных сталей1. Вводный абзацКорончатые сверла TCT Rail с хвостовиком Weldon 19 мм (3/4’’) — это профессиональный оснастительный инструмент для высокопроизводительного сверления крупных отверстий диаметром от 12 до 150 мм в листовом и профильном прокате. В отличие от спиральных сверл, коронка выбирает только периферийный паз, формируя чистое отверстие без затрат энергии на разрушение всей площади металла. Посадка Weldon (плоский лыска под винт) обеспечивает максимальную жесткость фиксации в магнитных сверлильных станках и фрезерных обрабатывающих центрах с конусом ISO 40/50. Инструмент ориентирован на тяжелые условия интервального сверления, монтаж металлоконструкций и ремонтное производство. 2. Назначение и область примененияТипы станковКоронка непосредственно разработана под стандарт Weldon 19 мм — наиболее распространенный тип хвостовика для магнитных сверлильных станков (BDS, Unibor, DeWalt, Makita, Fein, Hougen). Также совместима с:
Материалы обработкиБлагодаря твердосплавным зубьям коронки TCT Rail уверенно режут:
Не рекомендуется для мягких вязких алюминиевых сплавов и титана без специализированной геометрии. Производственные условияКоронки TCT Rail — выбор для серийного и единичного производства:
3. Ключевые технические особенностиМатериал инструмента
Геометрия и профиль зуба
Посадка Weldon 19 мм
Диапазон диаметров и глубина резания
4. Преимущества для производства
Стабильность размераКоронки с Weldon 19 мм исключают проскальзывание хвостовика в патроне (в отличие от гладких цилиндрических хвостовиков). Для магнитных станков это критично при вертикальном сверлении в потолочной плоскости. Снижение брака
5. Совместимость и рекомендацииСовместимость с патронами
Рекомендуемые режимы резания (СОЖ — эмульсия 5–7%)
Особенности работы без СОЖ (кратковременно)Допускается при сверлении чугуна или тонкой стали (до 8 мм) с подачей пониженной на 30%. При сверлении нержавейки без СОЖ — ресурс падает в 5–7 раз с вероятностью скола зуба на 3–5 отверстии. 6. Ответы на частые вопросы ЦАВопрос: Для какой стали категорически не подходит TCT Rail на Weldon 19 мм? Вопрос: Можно ли сверлить арматуру в бетоне? Вопрос: Чем отличается TCT Rail от биметаллических коронок? Вопрос: Какой максимальный диаметр сверления для ручного магнитного станка? 7. Подберите коронку под вашу задачуПодбор диаметра, шага зубьев, типа твердого сплава и посадки хвостовика должен выполняться под конкретный станок, номенклатуру деталей и серийность. |