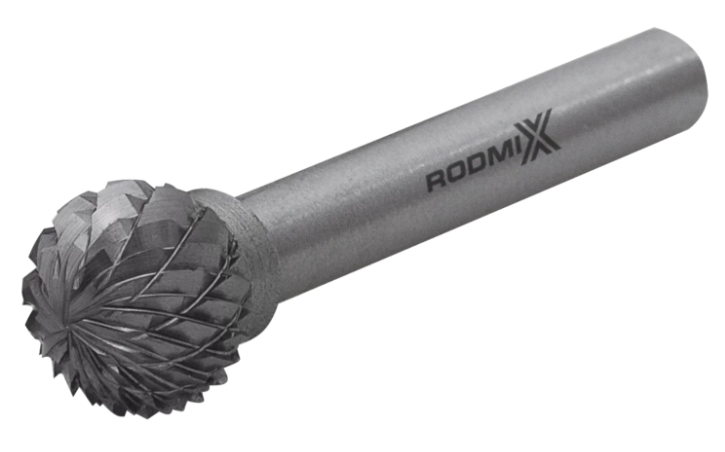
Борфреза сферическая D 14х12 M06 насечка по алюминию




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
 |
3-25 мм | 2-21 мм | 38-200 мм | 3/6/8 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 2403020303 |
3 |
2 |
38 |
3 |
| 2404030303 |
4 |
3 |
41 |
3 |
| 2405040303 |
5 |
4 |
42 |
3 |
| 2406050303 |
6 |
5 |
43 |
3 |
| 2406050603 |
6 |
5 |
50 |
6 |
| 2408070603 |
8 |
7 |
52 |
6 |
| 2410090603 |
10 |
8 |
54 |
6 |
| 2412100603 |
12 |
10 |
55 |
6 |
| 2414120603 |
14 |
12 |
57 |
6 |
| 2416140603 |
16 |
14 |
59 |
6 |
| 2418160603 |
18 |
16 |
61 |
6 |
 2420180603 |
20 |
18 |
63 |
6 |
| 2406050606 |
6 |
5 |
150 |
6 |
| 2406050612 |
6 |
5 |
200 |
6 |
| 2412100608 |
12 |
10 |
150 |
6 |
| 2412100805 |
12 |
10 |
150 |
8 |
| 2422190603 |
22 |
19 |
- |
6 |
| 2425210603 |
25 |
21 |
- |
6 |
Что это за инструмент и для каких задач
Борфреза сферическая типа D со специальной насечкой для алюминия — это высокопроизводительный твердосплавный инструмент для объемной 3D-обработки алюминия и его сплавов, а также других вязких цветных металлов. Его рабочая часть в форме полного шара имеет уникальную геометрию режущих кромок, разработанную специально для решения главной проблемы обработки алюминия — забивания стружкой. Предназначен для использования с мощными высокооборотными УШМ, прямыми шлифмашинами и пневмобормашинами.
Это инструмент для скоростного формообразования, скульптурирования и чистовой обработки сложных криволинейных поверхностей на алюминиевых деталях, отливках и конструкциях, где критичны производительность, чистота процесса и отсутствие налипания.
Что делает борфреза
Специализированная сферическая фреза для алюминия позволяет эффективно работать в условиях обильного стружкообразования:
-
Быстрое удаление материала в объеме при создании сложных 3D-форм, углублений и полостей.
-
Обработка сферических и криволинейных поверхностей без остановок на очистку инструмента.
-
Формирование плавных переходов и органических форм в литых и сварных алюминиевых конструкциях.
-
Зачистка и финишная доводка алюминиевых отливок сложной конфигурации.
-
Художественная обработка и создание объемного рельефа на алюминии.
Что означает тип D (сферические) и специализированная насечка для алюминия
-
Тип D (сферические): Рабочая часть представляет собой полный шар, что обеспечивает максимальную маневренность и возможность обработки под любым углом к поверхности. Инструмент может одинаково эффективно работать вогнутым рельефом, выпуклым профилем и сложносочиненными трехмерными контурами.
-
Специализированная насечка для алюминия: Кардинальное отличие от стандартной одинарной насечки. Характеризуется:
-
Максимально широкими и глубокими стружечными канавками, занимающими значительную часть поверхности шара.
-
Экстремально большим положительным передним углом для свободного, ненапряженного реза.
-
Полированными (зеркальными) поверхностями канавок, к которым не прилипает алюминий.
-
Оптимизированным расположением зубьев, обеспечивающим равномерную работу всей сферы без застойных зон.
-
Часто — переменным шагом для гашения вибраций.
-
Ключевые задачи, под которые выбирают тип D с насечкой для алюминия
-
Финишная обработка сложнопрофильных алюминиевых отливок (автомобильные компоненты, корпуса приборов, детали электроники).
-
Создание и доводка сферических углублений и гнезд в алюминиевых деталях (например, шаровых опор, посадочных мест).
-
Скульптурирование и объемное моделирование из алюминия в художественных и дизайнерских проектах.
-
Ремонт и восстановление алюминиевых деталей со сложной геометрией (лопасти, корпуса, картеры).
-
Зачистка сварных швов на алюминиевых конструкциях сложной пространственной формы.
-
Удаление облоя и литников в глубоких полостях и карманах алюминиевого литья.
Ключевые технические параметры
Геометрия
-
D — диаметр сферы: Основной размер. Определяет масштаб обработки и минимальный радиус кривизны. Для алюминия популярны средние и крупные диаметры (от 6 до 16 мм) для высокой производительности.
-
Объем и геометрия стружечных канавок: Ключевой параметр. Канавки должны быть максимально возможного объема для данного диаметра. На сфере они расположены по сложной траектории, обеспечивающей эвакуацию стружки из любой точки контакта.
-
Полировка поверхностей: Все рабочие поверхности (особенно канавки) полируются до зеркального блеска. Это не эстетика, а функциональное требование для снижения адгезии алюминия.
-
d1 — диаметр хвостовика: 6 мм — универсальный стандарт. Для крупных сфер (от 12 мм) настоятельно рекомендуется 8 мм для обеспечения жесткости при объемной выборке материала. 3 мм — для миниатюрных сфер (до 4-5 мм).
-
L1 — общая длина: Определяет глубину доступа в полости и углубления.
Материал и конструкция рабочей части
-
Твердый сплав: Специальные марки с повышенной износостойкостью к абразивному действию кремния в алюминиевых сплавах (Al-Si). Важен баланс твердости и ударной вязкости.
-
Покрытие: Часто наносится антиадгезионное покрытие (например, нитрид титана TiN, нитрид алюминия-титана AlTiN или специализированные полимерные покрытия). Золотистый цвет — частый признак такого инструмента.
-
Конструкция: Практически всегда паяная. Изготовление цельного твердосплавного шара с глубокими полированными канавками для алюминия технологически чрезвычайно сложно и экономически нецелесообразно.
-
Качество пайки: Критически важно из-за неравномерных нагрузок, действующих на шар со всех сторон.
Требования к приводу
-
Высокие обороты (15 000 - 30 000 об/мин): Необходимы для формирования короткой, ломаной стружки и предотвращения налипания.
-
Высокий крутящий момент: Обязателен для поддержания оборотов при полном контакте шара с материалом (выборка сферических углублений).
-
Жесткость системы: Биение недопустимо — оно мгновенно приводит к вибрациям, ухудшению качества поверхности и может спровоцировать заклинивание.
-
Мощность: Инструмент создает значительную нагрузку при объемной обработке. Привод должен уверенно справляться без «просадок» оборотов.
Обоснование стоимости
-
Сверхсложная геометрия: Создание идеальной сферы с глубокими, полированными и правильно расположенными канавками для отвода вязкой стружки — технологический вызов.
-
Ручная доводка или специальное оборудование: Финишная обработка и полировка канавок на сфере часто требует участия высококвалифицированных специалистов или уникальных станков.
-
Специализированные материалы: Применение оптимальных марок твердого сплава и дорогих антиадгезионных покрытий.
-
Уникальная ценность для алюминиевой обработки: Для профессионалов, работающих с алюминиевым литьем или объемным моделированием, этот инструмент незаменим. Он экономит часы времени и решает задачи, недоступные стандартным фрезам, что оправдывает его премиальную стоимость.
Области применения
Где борфреза типа D для алюминия наиболее эффективна
-
Литейные производства (алюминиевое литье под давлением, в кокиль, в песчаные формы): Финишная обработка сложнопрофильных отливок.
-
Автомобильная промышленность: Доводка корпусных деталей, блоков, головок блоков, впускных коллекторов.
-
Авиационная и космическая промышленность: Обработка алюминиевых силовых элементов и обшивки сложной формы.
-
Производство спортивного инвентаря и оборудования высокого класса.
-
Художественная ковка и литье, дизайнерские изделия.
-
Ремонтные службы, работающие с крупногабаритными алюминиевыми деталями.
Какой результат / ценность
-
Непрерывная работа без остановок: Инструмент не забивается, не требует постоянной очистки. Процесс идет непрерывно.
-
Высокая скорость съема материала: Максимальная производительность при объемной 3D-обработке алюминия.
-
Чистота поверхности: Отсутствие наволакивания и задиров, характерных для универсальных фрез.
-
Экономия ресурса: Инструмент изнашивается равномерно по режущей кромке, а не выходит из строя из-за критического забивания на 5-й минуте работы.
-
Предсказуемость процесса: Стабильные усилия резания на протяжении всего цикла обработки.
Часто задаваемые вопросы
1) Чем она принципиально отличается от обычной шаровой фрезы с одинарной насечкой?
Объемом канавок и обработкой поверхности. У обычной фрезы канавки недостаточно широки для вязкой стружки алюминия — она забьется за секунды. У специализированной — канавки экстремально широкие и полированные. Она «переваривает» алюминиевую стружку, не давая ей налипнуть.
2) Как работать, чтобы инструмент служил максимально долго?
-
Высокие обороты (чем выше, тем лучше до предела паспорта фрезы и привода).
-
Умеренное давление — не давите, дайте резать фрезе.
-
Используйте смазку/охлаждение (специальные жидкости для алюминия, WD-40, изопропиловый спирт или хотя бы мощный обдув сжатым воздухом).
-
Не допускайте перегрева — дайте инструменту остыть при длительной работе.
3) Подходит ли она для других вязких металлов (медь, латунь, бронза)?
Да, отлично. Поведение стружки у этих материалов схоже с алюминием. Это будет эффективный и чистый рез.
4) Можно ли ей обрабатывать нержавеющую сталь?
Нет. Категорически не рекомендуется. Геометрия с огромными канавками лишена необходимой прочности режущих кромок для вязкой нержавейки. Кромки быстро выкрошатся. Используйте шаровые фрезы с двойной насечкой.
5) Почему при работе на алюминии иногда слышен скрежет или вой?
Скрежет — признак того, что фреза таки начала забиваться или работает на слишком низких оборотах. Вой (высокочастотный) — часто нормальная работа острой геометрии на высоких оборотах. Глухой, рвущий звук — повод остановиться и проверить инструмент.
6) Как понять, что фреза затупилась?
Резко возрастает необходимость в усилии, падает чистота поверхности (появляются рваные края, заусенцы), инструмент начинает оставлять блестящие полосы налипшего алюминия, повышается температура резания.