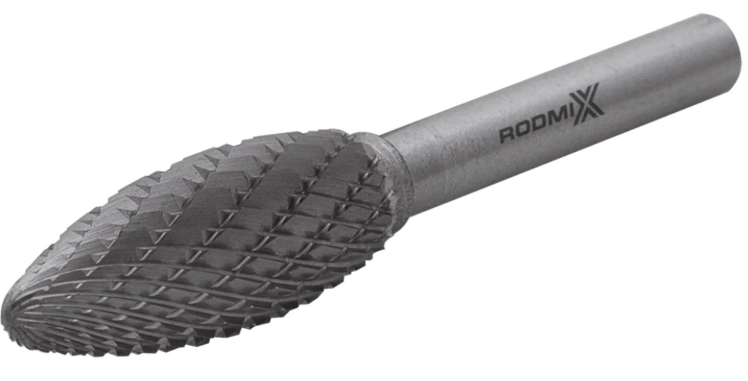
Борфреза пламевидная H 06х18 M06 двойная насечка с покрытием




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
Тип H - Борфрезы пламевидные (двойная насечка)
 |
1.5-25 мм | 5-41 мм | 38-150 мм | 3/6/8 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 2801050305 |
1.5 |
5 |
38 |
3 |
| 2803060302 |
3 |
6 |
- |
3 |
| 2803070302 |
3 |
7 |
- |
3 |
| 2803140305 |
3 |
14 |
86 |
3 |
| 2804130302 |
4 |
13 |
51 |
3 |
| 2805130302 |
5 |
13 |
51 |
3 |
| 2806130302 |
6 |
13 |
51 |
3 |
| 2806180302 |
6 |
18 |
- |
3 |
| 2806160606 |
6 |
18 |
58 |
6 |
| 2806180602 |
6 |
18 |
58 |
6 |
| 2806180605 |
6 |
18 |
150 |
6 |
| 2808200602 |
8 |
20 |
65 |
6 |
| 2808200605 |
8 |
20 |
150 |
6 |
| 2808200606 |
8 |
20 |
65 |
6 |
| 2808200802 |
8 |
20 |
65 |
8 |
| 2810250602 |
10 |
25 |
70 |
6 |
| 2810250605 |
10 |
25 |
150 |
6 |
| 2810250607 |
10 |
25 |
70 |
6 |
| 2812320602 |
12 |
32 |
77 |
6 |
| 2812320605 |
12 |
32 |
150 |
6 |
| 2812320608 |
12 |
32 |
77 |
6 |
| 2812320802 |
12 |
32 |
77 |
8 |
| 2814320602 |
14 |
32 |
77 |
6 |
| 2814320605 |
14 |
32 |
150 |
6 |
| 2814320802 |
14 |
32 |
77 |
8 |
| 2816360602 |
16 |
36 |
- |
6 |
| 2816360605 |
16 |
36 |
150 |
6 |
| 2816360606 |
16 |
36 |
- |
6 |
| 2819410602 |
19 |
41 |
- |
6 |
| 2819410605 |
19 |
41 |
150 |
6 |
| 2819410606 |
19.05 |
41 |
- |
6 |
| 2825250602 |
25 |
25 |
70 |
6 |
Что это за инструмент и для каких задач
Борфреза пламевидная типа H с двойной насечкой — это твердосплавный вращающийся режущий инструмент, рабочая часть которого имеет характерную форму, напоминающую язычок пламени. Данный тип оснащен перекрестной геометрией режущих кромок и предназначен для получистовой и чистовой обработки фасонных поверхностей, сварных швов и труднодоступных мест.
Инструмент применяется с прямыми шлифовальными машинами на электрическом или пневматическом приводе, а также с бормашинами и граверами. Ключевая специализация — универсальная обработка широкого спектра металлических материалов, включая конструкционные и нержавеющие стали, чугун, титановые сплавы и цветные металлы.
Что делает борфреза
Пламевидная форма с двойной насечкой обеспечивает эффективное решение комплекса технологических задач, особенно в условиях ограниченной маневренности:
-
Обработка сварных швов и снятие сварных усилений в труднодоступных местах.
-
Разделка кромок, снятие заусенцев и фасок, включая обработку отверстий.
-
Обработка фасонных поверхностей и сложных сопряжений.
-
Шлифовка и выполнение технологических операций в труднодоступных местах.
-
Вырезание отверстий сложной формы и обработка матриц и пресс-форм.
-
Удаление облоя и крапа с металлических поверхностей, восстановление гравировки.
Что означает тип H и двойная насечка
Тип H (пламевидные): Рабочая часть имеет характерную форму, напоминающую язычок пламени — плавное сужение к закругленной вершине с перехватом у основания. Пламевидная форма считается популярной и универсальной, особенно эффективна для обработки галтелей, сопряжений и сварных швов в условиях ограниченного пространства.
Двойная насечка: Перекрестные режущие канавки, равномерно нанесенные на рабочую поверхность. Ключевые характеристики:
-
Агрессивность — позволяет снимать максимум материала за один проход.
-
Аккуратность — оставляет после обработки чистую, ровную поверхность.
-
Универсальность — образует мелкую стружку, что хорошо подходит для большинства материалов.
-
Снижение вибрации — перекрестная геометрия уменьшает дрожание и дает улучшенный контроль над инструментом во время работы.
-
Высокое качество поверхности — перекрестные насечки-стружколомы обеспечивают эффективное удаление продуктов обработки.
Ключевые задачи
-
Универсальная обработка металлических материалов, включая закаленные и коррозионностойкие стали.
-
Работа с углеродистыми и низколегированными сталями, высоколегированными сталями, нержавеющей сталью, чугуном, титановыми сплавами, цветными металлами.
-
Обработка сварных швов и снятие усилений в угловых соединениях сложной конфигурации.
-
Ситуации, требующие низкой вибрации и высокого качества обработанной поверхности.
-
Работы в условиях ограниченной маневренности и труднодоступных местах.
Ключевые технические параметры
Геометрия
-
D — максимальный диаметр рабочей части: Стандартный ряд от 3 до 25 мм. Наиболее распространены 6, 8, 10, 12, 14, 16 мм.
-
L2 — длина рабочей части: От 13 до 40 мм. Влияет на глубину проникновения в профиль.
-
d1 — диаметр хвостовика: Стандартные значения — 3 мм и 6 мм. Для большинства фрез с диаметром рабочей части от 6 мм используется хвостовик 6 мм. Хвостовик 3 мм применяется для миниатюрных фрез.
-
L1 — общая длина: Варьируется от 38 до 85 мм в зависимости от типоразмера.
Материал и конструкция
-
Твердый сплав: Преимущественно используется ВК8 — вольфрамо-кобальтовый сплав, обеспечивающий оптимальный баланс износостойкости и ударной вязкости. Также применяются сплавы с добавкой карбида титана для повышенной твердости.
-
Конструкция: Паяная. Рабочая головка из твердого сплава припаивается к хвостовику из стали. Качественные производители используют пайку серебром — более надежный способ соединения, обеспечивающий высокую прочность и виброустойчивость.
-
Насечка: Двойная перекрестная, универсальная заточка или Х-образная насечка.
-
Покрытие: В специализированных исполнениях могут применяться износостойкие покрытия, повышающие ресурс и производительность инструмента.
Требования к приводу
-
Высокие обороты для эффективной работы и качественной поверхности.
-
Минимальное биение — исправная цанговая оснастка обязательна.
-
Достаточная мощность привода, так как при полном контакте пламевидной поверхности нагрузка значительна.
-
Совместимость с прямошлифовальными машинами, граверами, бормашинами.
Обоснование стоимости
-
Сложность изготовления геометрии: Формирование точной пламевидной поверхности с плавным сужением требует специализированного оборудования и высокой квалификации.
-
Качество твердого сплава: Использование качественных сплавов обеспечивает стабильность режущих свойств и длительный ресурс.
-
Технология пайки: Качественное соединение твердосплавной головки со стальным хвостовиком с использованием серебряного припоя увеличивает себестоимость, но кратно повышает надежность.
-
Полный цикл производства: Контроль на всех этапах гарантирует стабильное качество, но отражается на цене.
-
Специализированные насечки и покрытия: Усовершенствованная геометрия насечки обеспечивает более высокую производительность, а наличие покрытий увеличивает ресурс, что закладывается в стоимость.
Область применения
-
Машиностроение и металлообработка: Обработка фасонных поверхностей, сложных пазов, сопряжений деталей из различных металлов и сплавов.
-
Сварочное производство: Зачистка сварных швов, снятие сварных усилений, подготовка кромок в угловых соединениях сложной конфигурации и труднодоступных местах.
-
Инструментальное производство: Устранение дефектов в конструкции инструментов и пресс-форм, обработка матриц.
-
Судостроение и литейное производство: Обработка твердых сплавов, удаление облоя и крапа с отливок.
-
Ремонт и реставрация: Восстановление гравировки, обработка труднодоступных мест.
-
Производство деталей из нержавеющих и высокопрочных сталей, чугуна, титана, цветных металлов.
Результат и ценность
-
Универсальность применения: Возможность обработки широкого спектра материалов — от цветных металлов до закаленных сталей и титана — одним типом инструмента.
-
Доступ в труднодоступные места: Пламевидная форма позволяет качественно обрабатывать сварные швы и поверхности в условиях ограниченной маневренности.
-
Высокое качество поверхности: Двойная насечка обеспечивает мелкую стружку и чистый, ровный рез, минимизируя последующую доводку.
-
Стабильность и контроль: Снижение вибраций улучшает управляемость и снижает утомляемость оператора.
-
Производительность: Агрессивная геометрия позволяет снимать максимум материала за один проход, сохраняя качество обработки. Усовершенствованные насечки обеспечивают более высокую производительность.
-
Долговечность: Высокое качество твердого сплава и надежная пайка обеспечивают длительный срок службы инструмента.
Часто задаваемые вопросы
1) Для каких материалов наиболее эффективна двойная насечка на типе H?
Для большинства металлов и сплавов, включая углеродистые и низколегированные стали, высоколегированные и нержавеющие стали, чугун, титановые сплавы, а также цветные металлы.
2) Чем пламевидная фреза типа H отличается от других форм?
Пламевидная форма оптимальна для обработки сварных швов, галтелей и сопряжений в труднодоступных местах благодаря своему плавному сужению и характерному профилю, напоминающему язычок пламени. Она считается универсальной для этих задач.
3) Какой хвостовик выбрать — 6 мм или 3 мм?
6 мм — универсальный стандарт для фрез с диаметром рабочей части от 6 мм и выше. Обеспечивает жесткость и совместимость с большинством прямошлифовальных машин. Хвостовик 3 мм предназначен для миниатюрных фрез и используется в микрограверах и высокоскоростных бормашинах.
4) Чем отличается усовершенствованная насечка от стандартной двойной насечки?
Усовершенствованная геометрия насечки специально разработана для стали и обеспечивает более высокую производительность по сравнению с традиционной двойной насечкой, образует крупную стружку с отличным отводом и минимизирует тепловыделение, предотвращая появление побежалости на изделии.
5) Почему важна пайка серебром и как это влияет на стоимость?
Пайка серебром обеспечивает значительно более прочное соединение твердосплавной головки и стального хвостовика по сравнению с медным припоем. Это критически важно для фрез, работающих со значительными усилиями резания. Процесс более дорогой, но гарантирует отсутствие отрыва головки при высоких нагрузках.
6) Какие типоразмеры наиболее распространены?
Наиболее популярны диаметры рабочей части от 6 до 16 мм, с рабочей длиной 13-30 мм и общей длиной 50-75 мм на хвостовике 6 мм.
7) Как понять, что фреза затупилась и требует замены?
Признаки: резкое увеличение необходимого усилия для резания, появление вибраций, ухудшение качества поверхности, характерный звонкий или скрежещущий звук. Затупленный инструмент перегревается и может оставлять следы прижога на обрабатываемой детали.