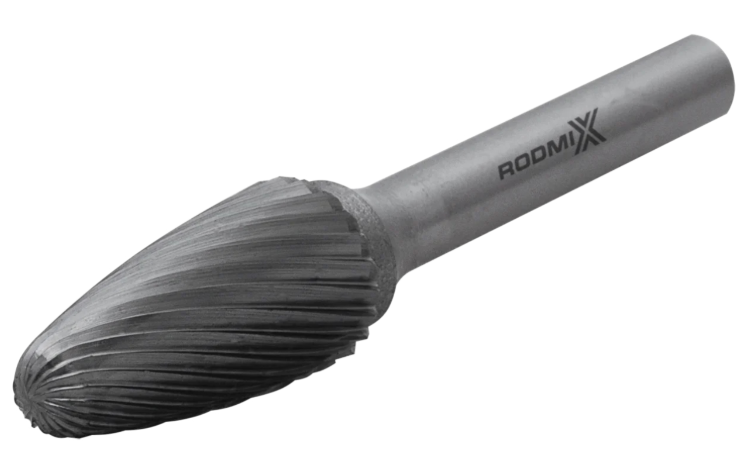
Борфреза параболическая F 05х13 M03 одинарная насечка




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
 |
3-25 мм | 13-25 мм | 38-220 мм | 3/6/8 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 2603140301 |
3 |
14 |
38 |
3 |
| 2604130301 |
4 |
13 |
51 |
3 |
| 2605130301 |
5 |
13 |
51 |
3 |
| 2606130301 |
6 |
13 |
51 |
3 |
| 2606180601 |
6 |
18 |
63 |
6 |
| 2608200601 |
8 |
20 |
65 |
6 |
| 2610200601 |
10 |
20 |
65 |
6 |
| 2612250601 |
12 |
25 |
70 |
6 |
| 2614250601 |
14 |
25 |
70 |
6 |
| 2616250601 |
16 |
25 |
70 |
6 |
| 2620280601 |
20 |
28 |
73 |
6 |
| 2622320601 |
22 |
32 |
77 |
6 |
| 2625250601 |
25 |
25 |
70 |
6 |
 2603130301 |
3 |
13 |
- |
3 |
| 2603140310 |
3 |
14 |
- |
3 |
| 2619250601 |
19 |
25 |
- |
6 |
| 26061806010 |
6 |
18 |
150 |
6 |
| 26061806012 |
6 |
18 |
220 |
6 |
| 26122506010 |
12 |
25 |
150 |
6 |
| 26127250801 |
12.7 |
25.4 |
- |
8 |
Что это за инструмент и для каких задач
Борфреза параболическая типа F с одинарной насечкой — это твердосплавный вращающийся инструмент, рабочая часть которого имеет форму параболы с закругленной головкой. Данный тип представляет собой борфрезы с аркообразным закругленным концом.
Инструмент предназначен для механизированной обработки фасонных поверхностей, сложных пазов с криволинейным профилем и параболических поверхностей внутри профиля. Применяется с прямыми шлифовальными машинами на электрическом или пневматическом приводе, станками для гравировки и подвесными дрелями.
Ключевая специализация — черновая и получистовая обработка мягких и вязких материалов, где требуется агрессивный съем и хороший отвод крупной стружки.
Что делает борфреза
Параболическая форма с закругленной головкой обеспечивает уникальное сочетание свойств, недоступное другим типам фрез:
-
Обработка параболических поверхностей внутри профиля — идеальное повторение сложной криволинейной геометрии деталей с плавными контурами.
-
Шлифовка формованных деталей и обработка сопряжений — качественная зачистка в местах перехода поверхностей.
-
Снятие сварных усилений и зачистка сварных швов — эффективная работа в угловых соединениях сложной конфигурации.
-
Разделка кромок и снятие заусенцев — подготовка поверхностей под последующие операции.
-
Удаление крапа, облоя и гравировальные работы — реставрация и восстановление гравировки.
-
Обработка сложнопрофильных поверхностей и труднодоступных мест — незаменим при работе в ограниченном пространстве.
Что означает тип F (параболические) и одинарная насечка
Тип F (параболические): Рабочая часть имеет аркообразную форму с закругленным концом. Конструктивно представляет собой плавное сужение рабочей части с постоянным увеличением кривизны к закругленной вершине.
Одинарная насечка: Правосторонние спиральные режущие канавки, нанесенные на рабочую поверхность. Ключевые характеристики:
-
Крупный, агрессивный зуб — обеспечивает высокую производительность съема материала.
-
Длинная сливная стружка — эффективный отвод продуктов резания из зоны обработки.
-
Минимальное трение — снижение нагрева инструмента и заготовки.
-
Высокая скорость резания — максимальная производительность на мягких материалах.
Ключевые задачи, под которые выбирают тип F с одинарной насечкой
-
Черновая и получистовая обработка мягких цветных металлов.
-
Обработка пластиков, стеклопластиков и композитных материалов.
-
Работы по чугуну и мягким нелегированным сталям.
-
Ситуации, требующие максимальной скорости съема материала без требований к высокой чистоте поверхности.
-
Операции, где критичен свободный отвод крупной стружки и отсутствие забивания инструмента.
Ключевые технические параметры
Геометрия
-
D — максимальный диаметр рабочей части: Стандартный ряд от 1,5 до 19 мм. Наиболее распространены 6, 8, 10, 12, 16 мм. Для миниатюрных фрез — 1,5-3 мм.
-
L2 — длина рабочей части: От 4 до 25 мм. Влияет на глубину проникновения в профиль.
-
R — радиус закругления головки: Унифицирован, составляет от 0,8 до 3,0 мм в зависимости от диаметра.
-
d1 — диаметр хвостовика: Стандартные значения — 3 мм и 6 мм. Для большинства параболических фрез с диаметром рабочей части от 6 мм используется хвостовик 6 мм. Хвостовик 3 мм применяется для миниатюрных фрез.
-
L1 — общая длина: Варьируется от 38 до 75 мм в зависимости от типоразмера.
Материал и конструкция рабочей части
-
Твердый сплав: Преимущественно используется ВК8 — вольфрамо-кобальтовый сплав, обеспечивающий оптимальный баланс износостойкости и ударной вязкости. Возможно исполнение из быстрорежущих сталей.
-
Конструкция: Для твердосплавных фрез — паяная. Рабочая головка из твердого сплава припаивается к хвостовику из стали. Качественная пайка обеспечивает надежность соединения при высоких нагрузках. Для быстрорежущих сталей — цельная конструкция.
-
Насечка: Одинарная правосторонняя спираль, тип крупного зуба.
-
Покрытие: В специализированных исполнениях могут применяться износостойкие покрытия, повышающие ресурс и производительность инструмента.
Требования к приводу
-
Высокие обороты: Рекомендуемые режимы резания зависят от диаметра головки:
-
3 мм — 20 000 – 40 000 об/мин
-
6 мм — 18 000 – 32 000 об/мин
-
8 мм — 16 000 – 30 000 об/мин
-
10 мм — 14 000 – 24 000 об/мин
-
12 мм — 12 000 – 22 000 об/мин
-
16 мм — 9 000 – 18 000 об/мин
-
-
Минимальное биение: Исправная цанговая оснастка — обязательное условие качественной работы.
-
Мощность привода: При полном контакте параболической поверхности нагрузка значительна, требуется достаточная мощность инструмента.
-
Совместимость: Стандартный хвостовик 6 мм обеспечивает работу с большинством профессиональных прямошлифовальных машин. Хвостовик 3 мм — для микрограверов и высокоскоростных бормашин.
Обоснование стоимости
Стоимость параболических борфрез типа F с одинарной насечкой формируется из следующих факторов:
-
Сложность изготовления геометрии: Формирование точной параболической поверхности с плавным изменением радиуса кривизны требует специализированного оборудования и высокой квалификации.
-
Качество твердого сплава: Использование сплава с контролируемыми характеристиками обеспечивает стабильность режущих свойств и длительный ресурс.
-
Технология пайки: Качественное соединение твердосплавной головки со стальным хвостовиком — критический параметр, влияющий на надежность и стоимость.
-
Производительность: Оптимизированная геометрия насечки обеспечивает значительно больший съем материала по сравнению со стандартными зубьями, что закладывается в стоимость.
-
Специализированные покрытия: Наличие высокотехнологичных покрытий увеличивает себестоимость, но кратно повышает ресурс и эффективность.
Область применения
Где параболическая борфреза типа F с одинарной насечкой наиболее эффективна
-
Машиностроение и металлообработка: Обработка фасонных поверхностей, сложных пазов, сопряжений деталей.
-
Литейное производство: Удаление облоя, литников и крапа с отливок из цветных металлов и чугуна.
-
Сварочные участки: Зачистка сварных швов и сварных усилений в угловых соединениях сложной конфигурации.
-
Производство пресс-форм и матриц: Доводка криволинейных поверхностей и труднодоступных мест.
-
Ремонт и реставрация: Восстановление гравировки, ремонт деталей со сложным профилем.
-
Ювелирная промышленность и высокоточное машиностроение: Миниатюрные фрезы с хвостовиком 3 мм.
Какой результат / ценность
-
Максимальная производительность: Значительно больший съем материала по сравнению со стандартными зубьями.
-
Скорость обработки: Агрессивная геометрия одинарной насечки обеспечивает быстрое удаление припуска на мягких материалах.
-
Доступность сложных зон: Параболическая форма позволяет качественно обрабатывать внутренние профили и труднодоступные места, недоступные для других типов фрез.
-
Универсальность: Эффективная работа по широкому спектру материалов — от пластиков и алюминия до чугуна и мягких сталей.
-
Стабильность процесса: Оптимизированная геометрия зуба обеспечивает минимальную вибрацию и максимальный контроль даже при грубой черновой обработке.
Часто задаваемые вопросы
1) Чем параболическая фреза типа F отличается от сфероцилиндрической и сферической?
Сфероцилиндрическая фреза имеет цилиндрическую часть с полусферическим торцом. Сферическая фреза представляет собой полный шар. Параболическая фреза имеет плавное сужение рабочей части с закругленной вершиной, образуя аркообразную форму. Это позволяет обрабатывать более глубокие и узкие параболические профили внутри деталей.
2) Для каких материалов одинарная насечка на типе F наиболее эффективна?
Для мягких и вязких материалов, образующих длинную сливную стружку: алюминий и его сплавы, медь, латунь, бронза, цинк, магний, пластики, композиты, мягкие нелегированные стали и чугун.
3) Можно ли использовать фрезу типа F с одинарной насечкой для нержавеющей стали?
Не рекомендуется. Для нержавеющих сталей, титановых и никелевых сплавов существуют специализированные версии с другой геометрией насечки, обеспечивающие дробление стружки и снижение налипания.
4) Какой хвостовик выбрать — 6 мм или 3 мм?
6 мм — универсальный стандарт для фрез с диаметром рабочей части от 6 мм. Обеспечивает жесткость и совместимость с большинством прямошлифовальных машин. Хвостовик 3 мм предназначен для миниатюрных фрез и используется в микрограверах и высокоскоростных бормашинах.
5) Чем отличается улучшенная насечка от стандартной одинарной насечки?
Улучшенная насечка обеспечивает значительно больший съем материала, минимальную вибрацию и максимальный контроль при черновой обработке. Дополнительно может комплектоваться износостойким покрытием для увеличения срока службы.
6) Нужна ли смазка при работе с параболическими фрезами?
Для мягких цветных металлов и алюминия настоятельно рекомендуется использование сжатого воздуха для обдува или специализированных смазок. Это улучшает отвод стружки, охлаждает инструмент и продлевает его ресурс.
7) Как понять, что фреза затупилась?
Основные признаки: резкое увеличение усилия подачи, появление вибраций, ухудшение качества поверхности, характерный скрежещущий звук и перегрев как инструмента, так и заготовки.