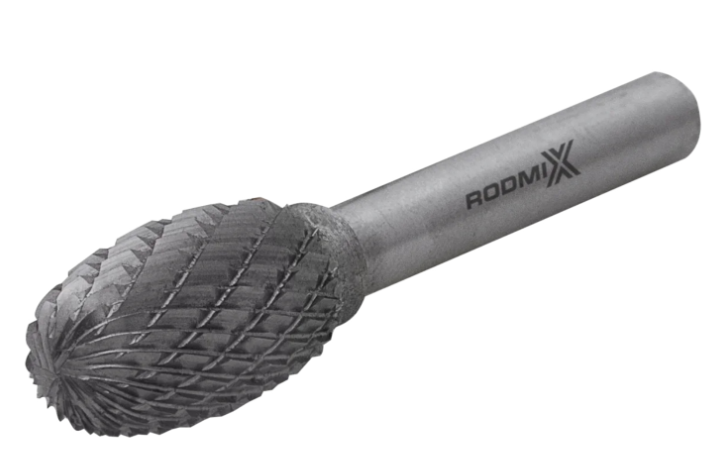
Борфреза овальная E 16х25 M06 двойная насечка




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
 |
3-20 мм | 6-25 мм | 38-350 мм | 3/6/8 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 2503060302 |
3 |
6 |
38 |
3 |
| 2504070302 |
4 |
7 |
45 |
3 |
| 2505080302 |
5 |
8 |
46 |
3 |
| 2506100302 |
6 |
10 |
48 |
3 |
| 2506100602 |
6 |
10 |
55 |
6 |
| 2508130602 |
8 |
13 |
58 |
6 |
| 2510160602 |
10 |
16 |
61 |
6 |
| 2512200602 |
12 |
20 |
65 |
6 |
| 2514220602 |
14 |
22 |
67 |
6 |
| 2516250602 |
16 |
25 |
70 |
6 |
| 2520250602 |
20 |
25 |
70 |
6 |
| 2503080307 |
3 |
8 |
75 |
3 |
| 2506100308 |
6 |
10 |
75 |
3 |
 2506100605 |
6 |
10 |
150 |
6 |
| 2506100607 |
6 |
10 |
- |
6 |
| 2508130605 |
8 |
13 |
150 |
6 |
| 2508130607 |
8 |
13 |
250 |
6 |
| 2508130608 |
8 |
13 |
300 |
6 |
| 2508130609 |
8 |
13 |
350 |
6 |
| 2508130610 |
8 |
13 |
180 |
6 |
| 2508130802 |
8 |
13 |
- |
8 |
| 2508130805 |
8 |
13 |
250 |
8 |
| 2508130806 |
8 |
13 |
300 |
8 |
| 2508130807 |
8 |
13 |
350 |
8 |
| 2510160605 |
10 |
16 |
150 |
6 |
| 2510160608 |
10 |
16 |
- |
6 |
| 2510160609 |
10 |
16 |
250 |
6 |
| 2510160805 |
10 |
16 |
250 |
8 |
| 2512200605 |
12 |
12 |
150 |
6 |
| 2512200608 |
12 |
20 |
- |
6 |
| 2512200609 |
12 |
20 |
200 |
6 |
| 2512200802 |
12 |
20 |
- |
8 |
| 2512200807 |
12 |
20 |
- |
8 |
| 2512200808 |
12 |
20 |
250 |
8 |
| 25122006052 |
12 |
20 |
220 |
6 |
| 2512220602 |
12,7 |
22,23 |
- |
6 |
| 2512220802 |
12,7 |
22,23 |
- |
8 |
| 2514220605 |
14 |
22 |
150 |
6 |
| 2516250605 |
16 |
25 |
150 |
6 |
| 2516250606 |
16 |
25 |
- |
6 |
| 2516250802 |
16 |
25 |
- |
8 |
| 2520250602 |
20 |
25 |
- |
6 |
| 2520250605 |
20 |
25 |
150 |
6 |
| 2520250802 |
20 |
25 |
- |
8 |
Что это за инструмент и для каких задач
Борфреза овальная типа E с одинарной насечкой — это твердосплавный вращающийся инструмент, рабочая часть которого имеет форму эллипсоида вращения (овала), сужающегося к торцу. Это переходная форма между сферической (тип D) и конусной (тип F) геометрией, сочетающая маневренность шара с возможностью более глубокого проникновения в узкие зоны. Предназначен для использования с УШМ, прямыми шлифмашинами и пневмоинструментом.
Это инструмент для черновой и получистовой обработки плавных переходов, галтелей переменного радиуса и сложных криволинейных поверхностей, особенно в местах, куда сферическая фреза входит с трудом, а конусная — слишком агрессивна.
Что делает борфреза
Овальная форма обеспечивает переменный радиус кривизны вдоль рабочей части, что позволяет:
-
Обрабатывать галтели и скругления с переменным радиусом — плавный переход от меньшего радиуса у вершины к большему у основания.
-
Работать в узких и глубоких впадинах, куда сферическая фреза не может войти из-за своего полного шара.
-
Создавать плавные, эргономичные переходы между поверхностями с разными углами наклона.
-
Выполнять зачистку и формообразование в литейных карманах и полостях сложной конфигурации.
-
Удалять грат и заусенцы в зонах с переменной кривизной.
Что означает тип E (овальные) и одинарная насечка
-
Тип E (овальные): Рабочая часть имеет форму вытянутого эллипсоида. В отличие от сферы (постоянный радиус), овальная фреза имеет плавно изменяющийся радиус от большего в основании до меньшего у вершины. Это позволяет одной фрезой обрабатывать поверхности с разной кривизной.
-
Одинарная насечка: Крупные, прямые или слегка винтовые режущие канавки, равномерно распределенные по всей овальной поверхности. Обеспечивает агрессивный съем материала, хороший отвод стружки и высокую производительность на мягких и вязких материалах (алюминий, медь, мягкая сталь).
Ключевые задачи, под которые выбирают тип E с одинарной насечкой
-
Обработка галтелей переменного радиуса в литых и штампованных деталях (например, переход от тонкой стенки к массивному телу).
-
Зачистка и доводка сварных швов в зонах с плавно изменяющейся геометрией.
-
Формообразование эргономичных поверхностей на рукоятках, корпусах инструментов и оборудования.
-
Удаление облоя и литников в сложнопрофильных полостях алюминиевого и чугунного литья.
-
Подготовка кромок под сварку с переменной фаской.
-
Ремонт и восстановление деталей с изношенными радиусными переходами.
Ключевые технические параметры
Геометрия
-
D — максимальный диаметр рабочей части (в основании): Определяет общую производительность и максимальный радиус обработки.
-
R1 — радиус кривизны у основания: Больше, для пологих поверхностей.
-
R2 — радиус кривизны у вершины: Меньше, для крутых скруглений и точной работы.
-
L2 — длина рабочей части: Определяет глубину проникновения в узкие полости.
-
Плавность профиля: Критически важный параметр — форма должна быть строго эллиптической, без ступенек и впадин.
-
d1 — диаметр хвостовика: 6 мм — универсальный стандарт для большинства задач. 8 мм — для крупных овальных фрез (макс. диаметр от 14-16 мм).
-
L1 — общая длина: Влияет на доступ в глубокие полости.
Материал и конструкция рабочей части
-
Твердый сплав: Стандартные марки для сталей и цветных металлов (группы ВК). Для алюминия — специализированные сплавы с повышенной износостойкостью.
-
Конструкция: Преимущественно паяная. Формирование точной эллиптической формы из твердого сплава требует высокой квалификации и специализированной оснастки.
-
Насечка: Одинарная, с крупным шагом. На овальной поверхности насечка наносится по сложной траектории с переменным углом наклона для обеспечения равномерного реза по всей длине.
-
Качество профиля: Должен строго соответствовать эллиптической кривой. Отклонения приводят к неравномерной обработке и вибрациям.
Требования к приводу
-
Высокие обороты: Необходимы для эффективной работы по всей длине овальной поверхности.
-
Достаточный крутящий момент: При обработке всей контактной поверхностью нагрузка может быть значительной.
-
Жесткость системы: Особенно важна при работе вершиной фрезы (малый радиус), где возможны вибрации.
-
Маневренность и чувствительность управления: Оператор должен постоянно менять угол наклона инструмента для использования нужного участка профиля.
Обоснование стоимости
-
Сложность изготовления эллиптического профиля: Придание твердосплавной заготовке точной овальной формы с плавным изменением радиуса — технологически сложная задача.
-
Нанесение насечки на переменную поверхность: Требуется специальное оборудование для равномерной насечки по всей длине эллипсоида.
-
Специализация: Это нишевый инструмент для решения конкретных геометрических задач, что ограничивает объемы производства и повышает стоимость.
-
Универсальность в узкой нише: Одна овальная фреза заменяет несколько сферических разных радиусов или сложную комбинацию инструментов.
Области применения
Где борфреза типа E с одинарной насечкой наиболее эффективна
-
Литейное производство: Обработка сложнопрофильных отливок с переменными радиусами переходов.
-
Автомобилестроение и моторостроение: Доводка корпусных деталей, картеров, головок блоков цилиндров.
-
Судостроение и тяжелое машиностроение: Обработка гребных винтов и других деталей с переменной кривизной.
-
Производство спортивного оборудования и инвентаря.
-
Художественное литье и скульптура.
-
Ремонт и восстановление изношенных деталей со сложной геометрией.
Какой результат / ценность
-
Геометрическая точность: Возможность воспроизвести плавно изменяющийся радиус одним инструментом, без ступенек и перепадов.
-
Скорость обработки: Существенное сокращение времени на сложные профильные работы.
-
Доступность: Возможность обрабатывать узкие, глубокие полости с переменной кривизной.
-
Качество поверхности: Равномерная обработка по всей длине контакта при правильном ведении инструмента.
Часто задаваемые вопросы
1) В чем основное отличие овальной фрезы (тип E) от сферической (тип D)?
Сферическая фреза (тип D) имеет постоянный радиус — она формирует сферическую поверхность фиксированной кривизны. Овальная фреза (тип E) имеет переменный радиус от основания к вершине — она формирует эллиптическую поверхность или позволяет обрабатывать скругления разной крутизны одним инструментом.
2) Чем она отличается от конусной с радиусом (тип F)?
Конусная фреза (тип F) имеет прямолинейную образующую — ее боковая поверхность прямая (конус). Овальная фреза (тип E) имеет криволинейную образующую — плавный изгиб от основания к вершине. Она создает более естественные, органичные формы.
3) Для каких материалов этот тип фрезы с одинарной насечкой подходит лучше всего?
Для алюминия, меди, латуни, мягких сталей, чугуна, дерева, пластиков. На твердых и нержавеющих сталях эффективнее использовать двойную насечку.
4) Как правильно вести овальную фрезу при обработке галтели?
Необходимо изменять угол наклона инструмента, подставляя под обрабатываемую поверхность тот участок профиля, радиус которого соответствует требуемой кривизне. Вершина — для крутых радиусов, основание — для пологих. Плавное качательное движение — ключ к успеху.
5) Можно ли ею работать плоским основанием (торцом)?
Нет. В отличие от типа B или C, торец овальной фрезы не является рабочей поверхностью. Он служит для плавного завершения профиля. Работа осуществляется только боковой криволинейной поверхностью.
6) Почему такой инструмент редко встречается в стандартных каталогах?
Потому что это узкоспециализированная геометрия для конкретных производственных задач. В универсальном слесарном деле она востребована реже, чем шаровые или конусные фрезы. Это инструмент профессионалов литейного и модельного производства.