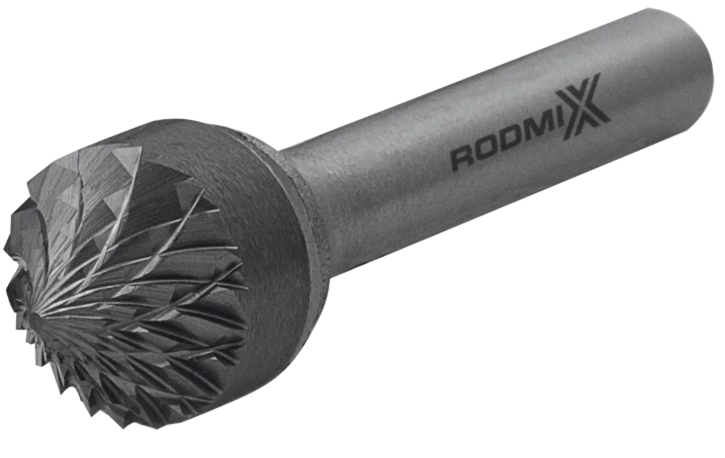
Борфреза коническая 90° K 19х13 M06 двойная насечка




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
Тип K - Борфрезы конические 90° (двойная насечка)
 |
3-25 мм | 2-16 мм | 38-150 мм | 3/6/8 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 3003020302 |
3 |
2 |
- |
3 |
| 3006030602 |
6 |
3 |
- |
6 |
| 3006030605 |
6 |
3 |
150 |
6 |
| 3008040602 |
8 |
4 |
- |
6 |
| 3008040605 |
8 |
4 |
150 |
6 |
| 3008040607 |
8 |
4 |
60 |
6 |
| 3010050602 |
10 |
5 |
- |
6 |
| 3010050605 |
10 |
5 |
150 |
6 |
| 3012060602 |
12 |
6 |
- |
6 |
| 3012060605 |
12 |
6 |
150 |
6 |
| 3012060802 |
12 |
6 |
- |
8 |
| 3014060602 |
14 |
6 |
- |
6 |
| 3014060605 |
14 |
6 |
150 |
6 |
| 3016080602 |
16 |
8 |
- |
6 |
| 3016080605 |
16 |
8 |
150 |
6 |
| 3019130602 |
19 |
13 |
- |
6 |
| 3019130605 |
19 |
13 |
150 |
6 |
| 3019130607 |
19 |
13 |
- |
6 |
| 3020140602 |
20 |
14 |
- |
6 |
| 3020140605 |
20 |
14 |
150 |
6 |
| 3025160602 |
25 |
16 |
- |
6 |
| 3025160605 |
25 |
16 |
150 |
6 |
Что это за инструмент и для каких задач
Борфреза коническая типа K с углом 90° и двойной насечкой — это твердосплавный вращающийся режущий инструмент, рабочая часть которого имеет форму правильного конуса с углом при вершине 90 градусов и оснащена перекрестными режущими кромками. Инструмент применяется с прямыми шлифовальными машинами на электрическом или пневматическом приводе, а также с высокоскоростными бормашинами и граверами.
Ключевая специализация — снятие фасок, зенкерование отверстий под углом 90°, обработка кромок, подготовка поверхностей под крепежные элементы и финишная обработка в труднодоступных местах.
Что делает борфреза
Коническая форма с углом 90° и двойной насечкой обеспечивает эффективное решение технологических задач при обработке кромок и отверстий:
-
Снятие фасок и обработка кромок с высокой точностью.
-
Зенкерование отверстий и формирование посадочных мест под крепеж с углом 90°.
-
Удаление заусенцев с острых кромок различного профиля.
-
Обработка узких контуров, угловых пазов и труднодоступных мест.
-
Зачистка сварных швов и подготовка поверхностей под сварку.
-
Финишная обработка и скругление краев.
Что означает тип K и двойная насечка
Тип K (конические 90°): Рабочая часть имеет форму правильного конуса с углом при вершине 90 градусов. Инструмент позволяет получать точные фаски под заданным углом и эффективно работать в труднодоступных местах, включая узкие контуры и острые углы. При работе он сохраняет плоскость и равномерно снимает материал.
Двойная насечка: Перекрестные режущие канавки, равномерно нанесенные на рабочую поверхность. Ключевые характеристики:
-
Более высокая производительность по сравнению с одинарной насечкой благодаря эффективному стружкоудалению.
-
Мелкая стружка — образует мелкую контролируемую стружку, что улучшает отвод продуктов резания.
-
Более ровная поверхность — оставляет после обработки более гладкую, чистую поверхность по сравнению с одинарной насечкой.
-
Снижение вибрации — перекрестная геометрия уменьшает дрожание и обеспечивает лучший контроль над инструментом.
-
Универсальность — подходит для большинства материалов, включая стали, нержавейку, чугун, титан и цветные металлы.
Ключевые задачи
-
Снятие фасок и зенкерование отверстий под углом 90°.
-
Обработка кромок и удаление заусенцев.
-
Обработка угловых пазов и труднодоступных мест.
-
Подготовка поверхностей под сварку.
-
Финишная обработка и скругление краев.
-
Точечная обработка кромок и гравировальные работы.
Ключевые технические параметры
Геометрия
-
D — максимальный диаметр рабочей части: от 3 до 20 мм и более. Наиболее распространены 6, 8, 10, 12, 16, 19, 20 мм.
-
L2 — длина рабочей части: от 3 до 10 мм в зависимости от диаметра. Типовые размеры: 3-5 мм для D6, 4-5 мм для D8-10, 6-8 мм для D12-16, 10 мм для D19-20.
-
Угол при вершине: 90° — фиксированный параметр.
-
d1 — диаметр хвостовика: стандартное значение — 6 мм для большинства фрез. Для миниатюрных фрез применяется хвостовик 3 мм.
-
L1 — общая длина: от 38 до 60 мм в зависимости от типоразмера.
Маркировка
Пример обозначения: K 12х08 M06, где:
-
K - тип борфрезы, коническая с углом 90°;
-
12 - диаметр режущей части в мм;
-
08 - длина рабочей части в мм;
-
М - тип зуба (двойная насечка);
-
06 - диаметр хвостовика в мм.
Материал и конструкция
-
Твердый сплав: преимущественно используется вольфрамо-кобальтовый сплав, обеспечивающий оптимальный баланс износостойкости и ударной вязкости. Твердосплавные борфрезы значительно превосходят по производительности и ресурсу инструменты из быстрорежущей стали.
-
Конструкция: паяная — рабочая головка из твердого сплава припаивается к стальному хвостовику.
-
Насечка: двойная перекрестная, универсальная заточка.
-
Покрытие: стандартные модели без покрытия, что обеспечивает универсальность применения.
Требования к приводу
-
Высокие обороты: необходимы для эффективной работы и достижения качественной поверхности. Инструмент предназначен для использования с пневматическими и электрическими прямошлифовальными машинами, высокоскоростными бормашинами.
-
Минимальное биение: исправная цанговая оснастка — обязательное условие качественной работы и предотвращения вибраций.
-
Мощность привода: для эффективной работы с хвостовиком 6 мм рекомендуется использовать привод достаточной мощности.
-
Совместимость: инструмент совместим с прямыми шлифовальными машинами, гибкими валами, граверами и бормашинами.
Обоснование стоимости
Стоимость конических борфрез типа K с двойной насечкой формируется из следующих факторов:
-
Точность изготовления: высокая соосность инструмента обеспечивает работу без биения, снижая износ инструмента и привода.
-
Качество твердого сплава: обеспечивает стабильность режущих свойств, высокую износоустойчивость и длительный ресурс.
-
Специализированная геометрия двойной насечки: требует более сложного производства, но обеспечивает снижение вибрации и лучший контроль.
-
Технология пайки: качественное соединение твердосплавной головки со стальным хвостовиком — критический параметр надежности.
-
Соответствие стандартам: гарантия качества и взаимозаменяемости.
Область применения
-
Машиностроение и металлообработка: снятие фасок, зенкерование отверстий, обработка кромок.
-
Сварочное производство: подготовка кромок под сварку, обработка сварных швов и усилений.
-
Металлоконструкции: удаление заусенцев, скругление кромок, обработка угловых пазов.
-
Инструментальное производство: доводка пресс-форм и штампов.
-
Ремонт и реставрация: обработка труднодоступных мест, гравировальные работы.
-
Обработка деталей сложной конфигурации: работа с узкими контурами и острыми углами.
Обрабатываемые материалы
-
Конструкционные и инструментальные стали
-
Нержавеющие стали
-
Жаростойкие и жаропрочные стали
-
Чугун
-
Титановые сплавы
-
Цветные металлы (медь, латунь, бронза)
-
Алюминиевые сплавы
-
Пластмассы
Какой результат / ценность
-
Универсальность применения: подходит для широкого спектра материалов — от пластиков до жаропрочных сплавов.
-
Высокое качество поверхности: двойная насечка обеспечивает более гладкую, ровную поверхность по сравнению с одинарной.
-
Стабильность и контроль: снижение вибрации улучшает управляемость и снижает утомляемость оператора.
-
Высокая производительность: эффективное удаление материала благодаря перекрестным зубьям.
-
Точность обработки: получение точных фасок под углом 90° благодаря специальной форме инструмента.
-
Длительный ресурс: высокая износостойкость твердого сплава обеспечивает долгий срок службы.
Часто задаваемые вопросы
1) Чем двойная насечка отличается от одинарной на типе K?
Двойная насечка обеспечивает более высокую производительность, образует более мелкую стружку, оставляет более ровную поверхность и снижает вибрацию. Одинарная насечка более агрессивна, дает крупную стружку и подходит для черновой обработки.
2) Для каких материалов наиболее эффективна двойная насечка на типе K?
Для большинства металлов и сплавов: стали, чугун, титановые сплавы, цветные металлы и пластмассы.
3) Чем коническая фреза типа K отличается от зенковки?
Несмотря на внешнее сходство, борфрезы типа K имеют большее количество зубьев со специальной геометрией, что позволяет им работать с меньшими нагрузками, на более высоких оборотах и обеспечивать лучшее качество поверхности.
4) Какой хвостовик выбрать — 6 мм или 3 мм?
6 мм — универсальный стандарт для фрез с диаметром рабочей части от 6 мм и выше. Обеспечивает жесткость и совместимость с большинством прямошлифовальных машин. Хвостовик 3 мм применяется для миниатюрных фрез диаметром 3 мм.
5) Какие типоразмеры наиболее распространены?
Наиболее популярны диаметры рабочей части 6, 8, 10, 12, 16 мм с рабочей длиной 3-8 мм на хвостовике 6 мм.
6) Что дает универсальная заточка?
Универсальная заточка специально разработана для уменьшения вибрации, улучшения контроля над инструментом и обеспечения высокого качества обработанной поверхности.
7) Нужна ли смазка при работе?
Рекомендуется для отвода тепла и улучшения качества поверхности, особенно на твердых и вязких материалах, но борфрезы могут эффективно работать и без смазки.
8) Как понять, что фреза затупилась?
Увеличение усилия резания, появление вибраций, ухудшение качества поверхности, характерный звук, перегрев инструмента и детали. Не следует использовать изношенный инструмент — это может привести к поломке оборудования.