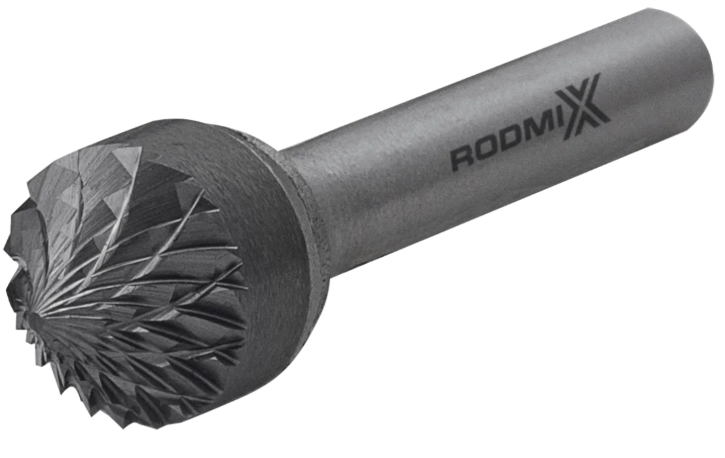
Борфреза коническая 90° K 08х04 M06 алмазная насечка




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
Тип K - Борфрезы конические 90° (алмазная насечка)
 |
3-25 мм | 2-16 мм | 38-150 мм | 3/6 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 3003020304 |
3 |
2 |
38* |
3 |
| 3006030604 |
6 |
3 |
58* |
6 |
| 3008040604 |
8 |
4 |
65* |
6 |
| 3008070604 |
8 |
7 |
65* |
6 |
| 3010050604 |
10 |
5 |
70* |
6 |
| 3012060604 |
12 |
6 |
70* |
6 |
| 3014060604 |
14 |
6 |
70* |
6 |
| 3016080604 |
16 |
8 |
70* |
6 |
| 3019130604 |
19 |
13 |
77* |
6 |
| 3020140604 |
20 |
14 |
77* |
6 |
| 3025160604 |
25 |
16 |
77* |
6 |
Что это за инструмент и для каких задач
Борфреза коническая типа K с углом 90° и алмазной насечкой — это прецизионный твердосплавный вращающийся режущий инструмент, рабочая часть которого имеет форму правильного конуса с углом при вершине 90 градусов, режущие кромки которого покрыты слоем алмазного абразива. Данный тип инструмента предназначен для финишной обработки твердых, хрупких и абразивных материалов.
Инструмент применяется с прямошлифовальными машинами на электрическом или пневматическом приводе, высокоскоростными бормашинами и граверами. Ключевая специализация — чистовая и прецизионная обработка закаленных сталей, нержавеющих сплавов, титана, керамики, стекла и других твердых материалов.
Что делает борфреза
Коническая форма с углом 90° и алмазное покрытие обеспечивают исключительное качество обработки при выполнении следующих задач:
-
Снятие фасок и обработка кромок с высокой точностью на твердых материалах.
-
Зенкерование отверстий под углом 90° и формирование посадочных мест под крепеж.
-
Удаление заусенцев с острых кромок различного профиля.
-
Обработка контуров, узких пазов и труднодоступных мест.
-
Финишная доводка пресс-форм и штамповой оснастки.
-
Обработка особо твердых материалов, включая керамику и стекло.
Что означает тип K и алмазная насечка
Тип K (конические 90°): Рабочая часть имеет форму правильного конуса с углом при вершине 90 градусов. Инструмент позволяет получать точные фаски под заданным углом и эффективно работать в труднодоступных местах.
Алмазная насечка: Это абразивное алмазное покрытие (гальваническое напыление) на рабочей поверхности инструмента. Ключевые характеристики:
-
Высокая чистота обработанной поверхности.
-
Возможность работы с материалами повышенной твердости.
-
Равномерное распределение режущих зерен.
-
Превосходный баланс между съемом материала и качеством финишной поверхности.
Ключевые задачи
-
Финишная обработка закаленных инструментальных сталей.
-
Чистовая доводка деталей из нержавеющих и жаропрочных сплавов.
-
Обработка титановых сплавов и твердых цветных металлов.
-
Зенкерование и снятие фасок на керамических и стеклянных деталях.
-
Прецизионное удаление заусенцев в труднодоступных местах.
-
Высококачественная доводка пресс-форм и штамповой оснастки.
Ключевые технические параметры
Геометрия
-
D — максимальный диаметр рабочей части: от 3 до 19 мм. Наиболее распространены 6, 8, 10, 12, 16, 19 мм.
-
L2 — длина рабочей части: от 3 до 10 мм в зависимости от диаметра. Типовые размеры: 3 мм для D6, 4 мм для D8, 5 мм для D10, 6 мм для D12, 8 мм для D16, 10 мм для D19.
-
Угол при вершине: 90° — фиксированный параметр.
-
d1 — диаметр хвостовика: стандартное значение — 6 мм для большинства фрез. Для миниатюрных фрез применяется хвостовик 3 мм.
-
L1 — общая длина: от 51 до 60 мм в зависимости от типоразмера.
Маркировка
Пример обозначения: K 10х05 M06, где:
-
K - тип борфрезы, коническая с углом 90°;
-
10 - диаметр режущей части D в мм;
-
05 - длина рабочей части L2 в мм;
-
М - тип зуба (средний);
-
06 - диаметр хвостовика d в мм.
Материал и конструкция
-
Твердый сплав: преимущественно используется вольфрамо-кобальтовый сплав на основе карбида вольфрама.
-
Алмазное покрытие: на рабочую поверхность гальваническим методом нанесен слой технических алмазов, что позволяет обрабатывать особо твердые материалы.
-
Конструкция: паяная — рабочая головка из твердого сплава припаивается к стальному хвостовику.
-
Насечка: алмазное покрытие.
Требования к приводу
-
Высокие и стабильные обороты: необходимы для эффективной работы. Рекомендуемые режимы зависят от материала:
-
По стали и чугуну: 9 000 – 12 000 об/мин (для D16)
-
По нержавеющей стали: 7 000 – 9 000 об/мин
-
По твердым цветным металлам: 7 000 – 9 000 об/мин
-
По жаропрочным сплавам: 7 000 – 12 000 об/мин
-
-
Минимальное биение: высокая точность соосности обеспечивает работу без биения, что снижает износ инструмента и привода.
-
Мощность привода: для эффективной работы с хвостовиком 6 мм рекомендуется использовать привод мощностью от 300 Вт.
-
Совместимость: инструмент предназначен для электрических и пневматических прямых шлифовальных машин, гибких валов, граверов и бормашин.
-
Правила эксплуатации: не следует сильно давить на инструмент, чтобы избежать перегрева. Желательно использовать специальные смазочные материалы.
Обоснование стоимости
Стоимость конических борфрез типа K с алмазной насечкой формируется из следующих факторов:
-
Технологическая сложность: нанесение равномерного алмазного покрытия на коническую поверхность требует специализированного оборудования.
-
Стоимость алмазных зерен: использование качественных технических алмазов повышает себестоимость инструмента.
-
Качество твердого сплава: обеспечивает стабильность свойств и длительный ресурс.
-
Специализация: инструмент предназначен для обработки особо твердых материалов.
-
Соответствие стандартам: гарантия качества и взаимозаменяемости.
Область применения
-
Обработка особо твердых материалов: керамика, стекло, твердые сплавы.
-
Машиностроение и металлообработка: снятие фасок, зенкерование отверстий, обработка кромок на закаленных деталях.
-
Авиакосмическая промышленность: обработка деталей из титановых и жаропрочных сплавов.
-
Автомобильная промышленность: ремонт и модификация деталей.
-
Производство пресс-форм и штампов: доводка конических элементов оснастки.
-
Инструментальное производство: финишная обработка твердосплавного инструмента.
-
Ювелирная промышленность: обработка камней и твердых материалов.
Обрабатываемые материалы
-
Закаленные инструментальные стали
-
Нержавеющие стали
-
Жаропрочные никелевые и кобальтовые сплавы
-
Титановые сплавы
-
Твердые сплавы
-
Техническая керамика
-
Стекло
-
Чугун
Какой результат / ценность
-
Возможность обработки сверхтвердых материалов: керамика, стекло, твердые сплавы, недоступные для стандартных твердосплавных фрез.
-
Превосходное качество поверхности: высокая чистота обработки.
-
Высокая точность: получение точных фасок под углом 90°.
-
Универсальность: подходит для широкого спектра твердых материалов.
-
Свободное ведение: маневренность в труднодоступных местах.
-
Длительный ресурс: высокая износостойкость алмазного покрытия.
Часто задаваемые вопросы
1) Чем алмазное покрытие отличается от двойной насечки на типе K?
Принципиальное отличие в принципе действия. Двойная насечка — это режущая геометрия, которая срезает материал. Алмазное покрытие — это абразивный слой алмазных зерен, который истирает материал. Алмазное покрытие предназначено для особо твердых и абразивных материалов, где режущие кромки быстро выходят из строя.
2) Для каких материалов наиболее эффективна коническая фреза с алмазным покрытием?
Для твердых и хрупких материалов: техническая керамика, стекло, твердые сплавы, закаленные стали, титановые сплавы.
3) Чем коническая фреза типа K отличается от зенковки?
Несмотря на внешнее сходство, борфрезы типа K имеют большее количество зубьев, что позволяет им работать с меньшими нагрузками и на более высоких оборотах. Это дает возможность применения в ручных шлифовальных машинах.
4) Какой хвостовик выбрать — 6 мм или 3 мм?
6 мм — универсальный стандарт для фрез с диаметром рабочей части от 6 мм и выше. Обеспечивает жесткость и совместимость с большинством прямошлифовальных машин. Для эффективной работы рекомендуется привод от 300 Вт. Хвостовик 3 мм применяется для миниатюрных фрез.
5) Какие типоразмеры наиболее распространены?
Наиболее популярны диаметры рабочей части 6, 8, 10, 12, 16 мм с рабочей длиной 3-8 мм на хвостовике 6 мм.
6) Нужна ли смазка при работе с алмазным покрытием?
Рекомендуется использовать охлаждение для отвода тепла и предотвращения перегрева алмазного слоя, особенно при работе со стеклом и керамикой. Это продлевает срок службы инструмента.
7) Как понять, что инструмент с алмазным покрытием затупился?
Увеличение усилия резания, ухудшение качества поверхности, перегрев инструмента и детали, появление вибраций. Алмазный слой может истираться или засаливаться.