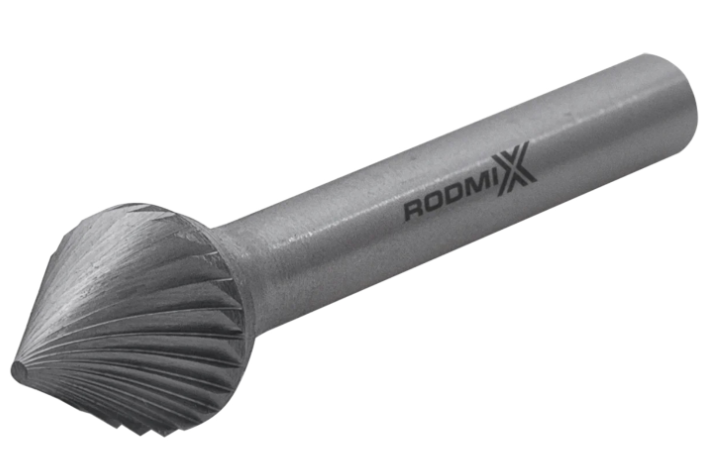
Борфреза коническая 60° J 06х05 M06 одинарная насечка




|
• Сервисные центры по всей России
• Выезд сервисного инженера
• Монтаж оборудования и станков
|
 |
Тип J - Борфрезы конические 60° (одинарная насечка)
 |
3-25 мм | 3-25 мм | 38-150 мм | 3/6 мм |
|
Артикул |
Диаметр (D) |
Рабочая длина (l) |
Общая длина (L) |
Хвостовик, (d) |
 2903030301 |
3 |
3 |
- |
3 |
| 2906050601 |
6 |
5 |
- |
6 |
| 2908060601 |
8 |
6 |
- |
6 |
| 2910080601 |
10 |
8 |
- |
6 |
| 2912100601 |
12 |
10 |
- |
6 |
| 2916130601 |
16 |
13 |
- |
6 |
| 2919200601 |
19 |
20 |
- |
6 |
| 2925250601 |
25 |
25 |
70 |
6 |
Что это за инструмент и для каких задач
Борфреза коническая типа J с углом 60° и одинарной насечкой — это твердосплавный вращающийся режущий инструмент, рабочая часть которого имеет форму правильного конуса с острым углом при вершине. Данный тип оснащен однонаправленными режущими кромками и предназначен для получистовой и чистовой обработки кромок, снятия фасок, зенкерования и формирования точных угловых соединений.
Инструмент применяется с прямыми шлифовальными машинами на электрическом или пневматическом приводе, а также с бормашинами и граверами. Ключевая специализация — обработка кромок и труднодоступных мест, где требуется высокая точность геометрии и свободное ведение инструмента.
Что делает борфреза
Коническая форма с углом 60° и одинарной насечкой обеспечивает эффективное решение комплекса технологических задач при обработке кромок и угловых соединений:
-
Снятие фасок и обработка кромок с высокой точностью.
-
Зенкерование отверстий и формирование выемок под крепежные элементы.
-
Обработка контуров и поверхностей в труднодоступных местах.
-
Удаление заусенцев с кромок различного профиля.
-
Подготовка сварных швов и разделка кромок под сварку.
Что означает тип J и одинарная насечка
Тип J (конические 60°): Рабочая часть имеет форму правильного конуса с углом при вершине 60 градусов. Благодаря своей специальной форме инструмент позволяет получать очень точные фаски и радиусы, а также эффективно работать в труднодоступных местах.
Одинарная насечка: Однонаправленные режущие канавки, нанесенные на рабочую поверхность. Ключевые характеристики:
-
Агрессивный съем материала — позволяет быстро удалять припуск.
-
Крупная стружка — эффективный отвод продуктов резания.
-
Хорошее качество поверхности при высокой производительности.
-
Подходит для большинства материалов — от мягких сталей до нержавейки и титановых сплавов.
-
Универсальность применения для черновых и получистовых операций.
Ключевые задачи
-
Снятие фасок и обработка кромок на деталях из стали, нержавейки, чугуна и цветных металлов.
-
Зенкерование отверстий под крепеж.
-
Обработка контуров и труднодоступных мест.
-
Удаление заусенцев с острых кромок.
-
Подготовка поверхностей под сварку.
Ключевые технические параметры
Геометрия
-
D — максимальный диаметр рабочей части: от 3 до 25 мм. Наиболее распространены 6, 10, 12, 16, 20, 25 мм.
-
L2 — длина рабочей части: от 2,6 до 25 мм в зависимости от диаметра. Типовые размеры: 5 мм для D6, 8 мм для D10, 13 мм для D16, 20 мм для D25.
-
Угол при вершине: 60° — фиксированный параметр для данного типа.
-
d1 — диаметр хвостовика: стандартные значения — 3 мм и 6 мм. Для большинства фрез с диаметром рабочей части от 6 мм используется хвостовик 6 мм. Хвостовик 3 мм применяется для миниатюрных фрез.
-
L1 — общая длина: от 38 до 70 мм в зависимости от типоразмера.
Материал и конструкция
-
Твердый сплав: преимущественно используется вольфрамо-кобальтовый сплав, обеспечивающий оптимальный баланс износостойкости и ударной вязкости. Также выпускаются исполнения из быстрорежущей стали.
-
Конструкция: паяная. Рабочая головка из твердого сплава припаивается к хвостовику из стали.
-
Насечка: одинарная, универсальная для большинства материалов.
-
Покрытие: стандартные модели без покрытия, в специализированных исполнениях возможно нанесение износостойких покрытий.
Требования к приводу
-
Высокие обороты: необходимы для эффективной работы и достижения качественной поверхности. Рекомендуемые режимы зависят от диаметра головки и обрабатываемого материала:
-
D6: 15 000 – 60 000 об/мин
-
D10: 10 000 – 50 000 об/мин
-
D12: 7 000 – 30 000 об/мин
-
D16: 6 000 – 20 000 об/мин
-
D25: 4 000 – 13 000 об/мин
-
-
Минимальное биение: исправная цанговая оснастка — обязательное условие качественной работы и предотвращения вибраций. Высокая точность соосности обеспечивает работу без биения и образования следов вибрации.
-
Мощность привода: для эффективной работы с хвостовиком 6 мм рекомендуется использовать привод мощностью от 300 Вт.
-
Совместимость: инструмент предназначен для электрических и пневматических прямых шлифовальных машин, гибких валов, граверов и бормашин.
Обоснование стоимости
Стоимость конических борфрез типа J с одинарной насечкой формируется из следующих факторов:
-
Точность изготовления: высокая соосность инструмента обеспечивает работу без биения, что значительно снижает износ инструмента и привода.
-
Качество твердого сплава: использование качественного сплава обеспечивает стабильность режущих свойств и длительный ресурс.
-
Специализированная геометрия: форма конуса 60° требует точного соблюдения угловых размеров.
-
Технология пайки: качественное соединение твердосплавной головки со стальным хвостовиком — критический параметр, влияющий на надежность.
-
Соответствие стандартам: инструмент соответствует промышленным стандартам, что гарантирует качество и взаимозаменяемость.
Область применения
Где коническая борфреза типа J с одинарной насечкой наиболее эффективна
-
Машиностроение и металлообработка: снятие фасок, обработка кромок, зенкерование отверстий.
-
Сварочное производство: подготовка кромок под сварку, обработка сварных швов.
-
Металлоконструкции и алюминиевое строительство: специально разработана для снятия фасок, удаления заусенцев и скругления кромок.
-
Судостроение и автомобилестроение: обработка деталей из стали, нержавейки и алюминия.
-
Инструментальное производство: доводка пресс-форм и штампов.
-
Ремонт и реставрация: обработка труднодоступных мест.
Обрабатываемые материалы
-
Стали конструкционные и инструментальные
-
Нержавеющие стали
-
Чугун
-
Алюминиевые сплавы
-
Медь, латунь, бронза
-
Титановые сплавы
-
Жаропрочные никелевые и кобальтовые сплавы
Какой результат / ценность
-
Свободное ведение и универсальность: исключительная маневренность в труднодоступных местах.
-
Высокая точность обработки: получение очень точных фасок и радиусов благодаря специальной форме инструмента.
-
Хорошая производительность: оптимальный съем материала при сохранении качества поверхности.
-
Длительный ресурс: высокая точность соосности снижает износ инструмента и привода.
-
Универсальность по материалам: подходит для широкого спектра материалов — от алюминия до жаропрочных сплавов.
-
Высокое качество поверхности: благодаря точной геометрии и оптимальным режимам резания.
Часто задаваемые вопросы
1) Для каких материалов наиболее эффективна одинарная насечка на типе J?
Для большинства металлов и сплавов: конструкционные и нержавеющие стали, чугун, алюминий, медь, латунь, бронза, титановые сплавы, жаропрочные никелевые и кобальтовые сплавы.
2) Чем коническая фреза типа J отличается от зенковки?
Несмотря на внешнее сходство с коническими зенковками, борфрезы типа J имеют большее количество зубьев с меньшей высотой, что позволяет им испытывать меньшие нагрузки при резании и работать на значительно более высоких оборотах. Это дает возможность применения инструмента в ручных шлифовальных машинах.
3) Какой хвостовик выбрать — 6 мм или 3 мм?
6 мм — универсальный стандарт для фрез с диаметром рабочей части от 6 мм и выше. Обеспечивает жесткость и совместимость с большинством прямошлифовальных машин. Для эффективной работы рекомендуется использовать привод мощностью от 300 Вт. Хвостовик 3 мм предназначен для миниатюрных фрез.
4) Какие типоразмеры наиболее распространены?
Наиболее популярны диаметры рабочей части 6, 10, 12, 16 мм с соответствующей рабочей длиной 5-13 мм на хвостовике 6 мм.
5) Какие обороты рекомендуются для работы?
Обороты зависят от диаметра фрезы и обрабатываемого материала. Для фрезы D6 рекомендуется 15 000 – 60 000 об/мин, для D16 — 6 000 – 20 000 об/мин. Если используется малый диаметр рабочей части, рекомендуемую скорость вращения можно соответственно увеличить.
6) Нужна ли смазка при работе?
Рекомендуется для отвода тепла и улучшения качества поверхности, особенно на твердых и вязких материалах.
7) Как понять, что фреза затупилась?
Увеличение усилия резания, появление вибраций, ухудшение качества поверхности, характерный звук, перегрев инструмента и детали.